e trabalho a martelo
Trabalhar o ferro a quente: da forja à bigorna
Lendalmo reúne material escrito sobre o ofício da forja manual — como se monta e se alimenta um forno, que temperaturas se lêem na cor do metal, o que faz cada parte da bigorna e como se encadeiam as operações que transformam uma barra recta numa peça acabada.
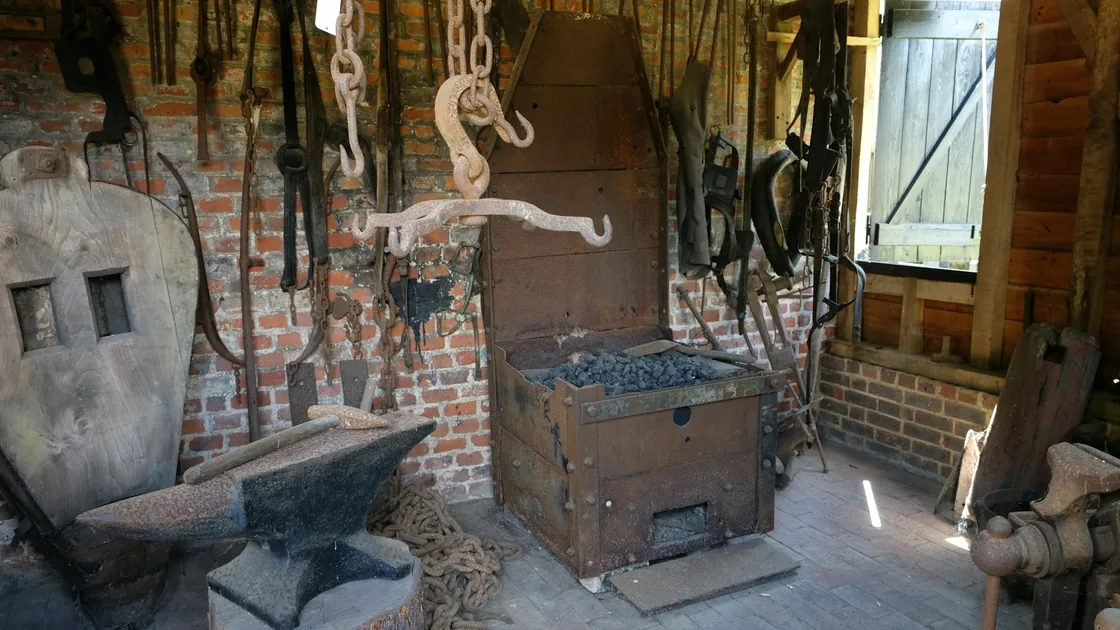
Como está feito um forno de forja e o que se queima nele
Um forno de forja é, no essencial, um leito de combustível atravessado por uma corrente de ar. A mesa suporta o carvão, a entrada de ar sopra por baixo através de uma grelha ou de um bico metálico, e é logo acima desse ponto que se forma o núcleo incandescente onde a peça aquece. Tudo o resto — a chaminé, o tabuleiro, o depósito de cinzas — existe para manter esse núcleo estável e para tirar o fumo de dentro da oficina.
O ar não deve ser abundante, deve ser regulável. Com sopro a mais o carvão consome-se depressa, a chama passa a oxidante e a superfície do ferro perde material sob a forma de carepa. Com sopro a menos a peça nunca chega à temperatura de trabalho e fica a cozer no meio de fumo. A válvula de ar, seja num ventilador eléctrico ou num fole, é o comando mais usado de toda a oficina.
Tipos de combustível
Cada combustível impõe um modo de trabalhar. Em Portugal, o carvão vegetal de azinho ou de eucalipto encontra-se com facilidade e é a via de entrada mais simples; o carvão mineral de forja e o coque exigem fornecedores mais específicos; o gás resolve o problema do fumo mas fixa a forma do aquecimento.
- Carvão vegetal — acende bem, produz pouco fumo e trabalha com sopro moderado. Queima depressa e obriga a alimentar o leito com frequência; as faúlhas são generosas, o que pesa na escolha do piso e do vestuário.
- Carvão mineral de forja — mais denso e mais duradouro, aglomera-se em redor do núcleo formando uma abóbada que concentra o calor. Liberta fumo e enxofre no arranque, pelo que pede uma chaminé que puxe bem.
- Coque — já desgaseificado, arde limpo e mantém temperatura alta, mas custa a acender e precisa de sopro constante para não apagar.
- Gás (propano) — câmara fechada revestida a fibra cerâmica e refractário, temperatura uniforme e arranque imediato. Aquece a peça inteira em vez de aquecer só o troço que interessa, o que limita alguns trabalhos localizados, e obriga a ventilação permanente.
Zonas do leito
Num forno a sólidos há três zonas sobrepostas. Junto ao bico de ar o oxigénio ainda é abundante e o metal oxida. Logo acima está a zona redutora, pobre em oxigénio, onde a peça deve ficar: é ali que se aquece sem perder muita espessura e é ali que se prepara uma soldadura à forja. Na periferia, o combustível apenas se prepara para ser empurrado para o centro à medida que o núcleo consome.
Ler a temperatura pela cor do metal
Sem pirómetro, a cor da radiação é o instrumento de medida. A leitura depende da luz ambiente: numa oficina muito iluminada o vermelho escuro quase não se vê e a tendência é sobreaquecer; ao entardecer, pelo contrário, o mesmo aço parece mais quente do que está. Por isso a bancada da forja costuma ficar na zona menos iluminada do espaço, e a leitura faz-se sempre nas mesmas condições.
Os valores abaixo são aproximados e servem para o aço macio e para os aços de construção correntes. Os aços de ferramenta com mais carbono têm um limite superior mais baixo e queimam com menos margem.
- Vermelho escuro≈ 600–700 °CLimite inferior de forjamento; o metal já cede, mas a martelada rende pouco e há risco de fissurar.
- Vermelho cereja≈ 750–850 °CIntervalo habitual para têmpera de aços ao carbono e para dobragens pequenas.
- Laranja≈ 900–1000 °CBoa zona geral de forjamento: o material move-se sem esforço excessivo.
- Amarelo≈ 1050–1150 °CEstiramentos longos e recalques; é quando o ferro trabalha com mais facilidade.
- Branco com faúlhas≈ 1250–1350 °CTemperatura de soldadura à forja para ferro e aço macio. Acima disto o metal queima e perde-se.
Há dois sinais de aviso úteis: o cheiro a metal queimado e as faúlhas brancas que saltam do leito antes de se tocar na peça. Quando aparecem em aço de ferramenta, o troço aquecido já não recupera por nenhum tratamento térmico posterior e deve ser cortado.
Partes da bigorna e o que cada uma resolve
A bigorna não é só uma massa onde se bate. Cada zona tem uma geometria pensada para uma operação, e conhecer essas zonas poupa ferramenta improvisada.
- Face — superfície plana e endurecida, onde se faz a maior parte do trabalho. Deve estar limpa: uma escama esquecida imprime-se na peça.
- Arestas — as arestas vivas servem para marcar ombros; as arredondadas para estirar sem criar entalhes que se transformam em fissuras.
- Bico cónico — forma curvas, anéis e argolas e permite abrir material em leque.
- Mesa — degrau mais baixo e não temperado, junto ao bico, usado para cortar a talhadeira sem danificar a face.
- Furo quadrado — recebe cortadores, cunhas, dobradores e outras ferramentas de encabamento.
- Furo redondo — apoio para punçoar e para abrir furos, deixando passar o punção sem tocar na face.
- Pés e cepo — a fixação transmite a energia da martelada em vez de a dissipar; uma bigorna solta rouba força e faz muito mais ruído.
Altura e posição
A regra prática é colocar a face à altura dos nós dos dedos com o braço descaído. Mais alta, obriga a levantar o ombro e cansa; mais baixa, curva as costas e tira precisão. O cepo deve ficar a um passo curto do forno, de modo a passar da chama à bigorna sem atravessar a oficina com a peça em brasa na mão — a peça arrefece pelo caminho e o percurso é o momento de maior risco.
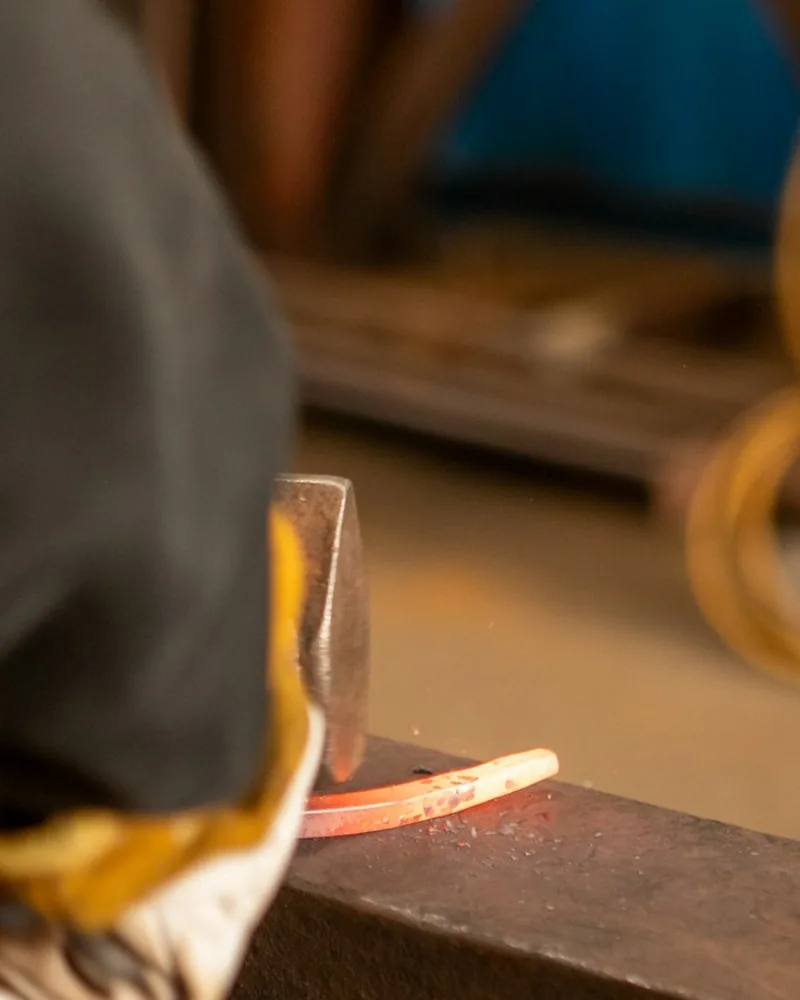
As operações de base da forja manual
Quase todo o trabalho a martelo se explica por meia dúzia de gestos. O que distingue uma peça bem feita é a ordem em que são aplicados e a disciplina de aquecer sempre antes de forçar o metal frio.
Estiramento
Alonga o material reduzindo a secção. Bate-se sobre a aresta arredondada ou com a pena do martelo para abrir sulcos e depois alisa-se com a face plana. Rodar a barra um quarto de volta entre séries de marteladas evita que a secção fique oval.
Recalque
Operação inversa: encurta e engrossa. Aquece-se só o troço a engrossar, mantendo o resto frio para que não deforme, e bate-se na extremidade com a peça na vertical. Um aquecimento demasiado longo faz a barra dobrar em vez de engrossar.
Punçoamento e furação
Marca-se o centro, crava-se o punção até meio a partir de um lado, vira-se a peça e completa-se pelo outro sobre o furo redondo. Arrefecer o punção em água entre golpes evita que ele próprio se deforme e amoleça.
Dobragem e torção
A dobra faz-se com o troço a dobrar bem aquecido e o resto frio, de modo a controlar onde a curva acontece. A torção exige aquecimento uniforme em todo o comprimento a torcer, sob pena de se concentrar toda a rotação num ponto.
Soldadura à forja
Une duas peças por pressão a alta temperatura, sem metal de adição. Prepara-se a sobreposição em bisel, aquece-se na zona redutora até ao branco, protege-se a junta com bórax para dissolver os óxidos e batem-se golpes rápidos e certeiros, do centro para as pontas. É a operação que menos perdoa hesitação: o intervalo útil dura poucos segundos.
Martelos, tenazes e o resto do ferramental de mão
Um posto de forja funciona com poucas ferramentas bem escolhidas. O martelo de mão de cerca de um quilo a um quilo e meio cobre a maior parte do trabalho corrente; um martelo mais pesado serve para desbaste rápido e cansa depressa quem não está habituado. A pena — recta ou cruzada — é o que permite mover material numa direcção escolhida em vez de apenas o esmagar.
O cabo importa tanto como a cabeça. Deve ser de madeira elástica, oval, sem verniz, e a pega faz-se perto do topo, com a mão relaxada, deixando o peso da cabeça fazer o trabalho. Um punho apertado transmite o choque ao cotovelo e é a causa mais comum de dores em quem começa.
As tenazes devem casar com o perfil que seguram: bocas planas para chapa e barra chata, bocas em vê para redondo, bocas de caixa para quadrado. Uma tenaz que não agarra bem é perigosa — a peça roda no momento da martelada. Ajustam-se as bocas a quente, fechando-as sobre um troço do material que vão segurar, e verifica-se o aperto antes de voltar ao forno.
- Talhadeira a quente e talhadeira a frio, com marcação clara para não trocar uma pela outra.
- Punções redondos e quadrados de vários calibres, com um recipiente de água ao lado.
- Estampas e degraus para arredondar e marcar ombros com repetibilidade.
- Escova de arame de cabo longo, para limpar carepa entre aquecimentos.
- Régua de aço, esquadro e riscador que aguentem contacto com metal morno.
Têmpera e revenido: dar dureza e depois devolver tenacidade
Só os aços com carbono suficiente respondem à têmpera. O ferro macio e a maioria dos aços de construção podem ser forjados e endurecidos superficialmente por trabalho a frio, mas não ganham dureza por arrefecimento rápido. Antes de tratar uma peça convém saber que material se tem em mãos; sucata de origem desconhecida dá resultados imprevisíveis e é melhor reservada para exercícios de forma.
Sequência habitual
- Normalizar — aquecer até perder o magnetismo e deixar arrefecer ao ar, duas ou três vezes, para uniformizar o grão depois do forjamento.
- Temperar — aquecer de novo até ao ponto em que o íman deixa de agarrar, manter um instante e mergulhar. Água ou salmoura para arrefecimento agressivo, óleo para arrefecimento mais suave e menor risco de fissura.
- Verificar — uma lima nova deve deslizar sobre a superfície sem morder. Se morde, a têmpera não pegou.
- Revenir — logo a seguir, aquecer de forma controlada entre cerca de 180 e 300 °C para reduzir a fragilidade. Uma peça temperada e não revenida parte com pouco esforço.
Cores de revenido
Numa superfície polida, o óxido superficial muda de cor à medida que a temperatura sobe: palha clara por volta dos 200 °C, castanho e púrpura entre 250 e 280 °C, azul perto dos 300 °C. Ferramentas de corte procuram o extremo mais claro; peças que trabalham à flexão preferem o azul, menos duro e mais tenaz.
Ao mergulhar, o movimento conta: entrar a direito e agitar ligeiramente na vertical distribui o arrefecimento. Entrar de lado ou parar a peça no banho concentra tensões e é assim que aparecem empenos e fissuras longitudinais.
Acabamento da superfície e proteção contra a corrosão
Uma peça acabada de forjar sai coberta de carepa: uma camada de óxido escuro que salta em lascas e que, se ficar, esconde defeitos e impede qualquer proteção de aderir. A limpeza começa ainda com a peça morna, com escova de arame, e continua a frio com lima, abrasivo ou escova mecânica, conforme o aspecto pretendido.
Nem sempre se procura superfície lisa. Marcas de martelo deliberadas, arestas ligeiramente irregulares e a textura deixada pelo fogo fazem parte do carácter do trabalho forjado; o que se deve eliminar são rebarbas cortantes, fissuras e restos de carepa solta.
Proteções correntes
- Cera aplicada a quente — cera de abelha ou mistura de cera e óleo sobre a peça a cerca de cem graus. Dá um acabamento acetinado e escuro, fácil de renovar, adequado a interiores.
- Óleo — óleo de linhaça ou óleos minerais leves, aplicados em camada fina e removido o excesso; protege pouco tempo e pede repetição.
- Tinta — primário adequado ao ferro e camada de cobertura, a via mais duradoura para peças de exterior.
- Galvanização — trabalho de terceiros, mas condiciona o projecto: há que prever furos de escoamento e aceitar a alteração de aspecto.
Em boa parte do território português, sobretudo na faixa litoral, o ar salino acelera a oxidação de forma visível. Peças de exterior expostas a esse ambiente pedem proteção mais robusta do que uma simples camada de cera, juntas desenhadas para não reter água e inspecção periódica nos pontos de contacto com pedra ou madeira, onde a humidade permanece mais tempo.
Planta da oficina e regras de segurança
A disposição do espaço determina quantos passos se dão com metal incandescente na mão. O percurso forno–bigorna deve ser curto, desimpedido e sempre igual; a bancada de traçado e as ferramentas de medida ficam afastadas do fogo, porque não convém medir com pressa nem pousar réguas junto a faúlhas. O balde de arrefecimento fica a alcance do braço a partir da bigorna, e o material bruto encosta-se à parede, fora do corredor de trabalho.
A ventilação é a questão mais séria de todas. Combustíveis sólidos e queimadores a gás produzem monóxido de carbono, inodoro e cumulativo. Uma chaminé que puxe bem, entrada de ar de compensação e a porta aberta durante o trabalho não são acessórios.
Verificações antes de acender
- Chaminé desobstruída e tiragem confirmada com um pouco de fumo.
- Piso incombustível à volta do forno e sem serradura, papel ou trapos.
- Balde de água e recipiente com areia seca acessíveis; extintor adequado revisto.
- Vestuário de algodão ou cabedal; nada de tecidos sintéticos, que derretem sobre a pele.
- Óculos de proteção postos antes de acender, não depois da primeira faúlha.
- Calçado fechado e resistente, com biqueira protegida.
- Proteção auditiva à mão — o martelo sobre a bigorna atinge níveis elevados.
- Tenazes ajustadas ao perfil que vão segurar, testadas a frio.
- Cabos de martelo firmes, sem folga nem fendas.
- Superfície da bigorna limpa e cepo estável.
- Ninguém no eixo em que podem saltar escamas ou peças.
- Telemóvel longe da zona de faúlhas e a área de saída livre.
No fim da sessão, o risco não acaba: o metal mantém-se perigosamente quente muito depois de deixar de brilhar. Convém marcar um local fixo para peças a arrefecer, apagar o leito ou fechar o gás, molhar as cinzas e voltar à oficina algum tempo depois para confirmar que nada ficou em combustão lenta.
Que material é publicado neste sítio
Lendalmo é um projecto editorial dedicado a um único assunto: a forja manual e o trabalho do ferro a quente. Os textos são descritivos e explicativos, organizados por tema, e destinam-se a quem quer perceber como funciona o ofício — por curiosidade, por estar a montar um posto de trabalho próprio ou por lidar com peças forjadas e querer compreendê-las melhor.
- Explicações sobre o forno, os combustíveis e o controlo do fogo.
- Tabelas de referência de cores de caldeamento e intervalos de temperatura.
- Descrição das ferramentas de mão e das partes da bigorna.
- Sequências das operações de base e do que corre mal em cada uma.
- Noções de tratamento térmico, acabamento e proteção da superfície.
- Organização do espaço de trabalho e práticas de segurança.
O material tem carácter informativo e não substitui formação prática acompanhada nem a leitura das normas aplicáveis a espaços de trabalho com fogo. Trabalhar metal a mais de mil graus envolve riscos reais, e quem começa beneficia sempre de ver alguém experiente fazer os primeiros aquecimentos.
Contacto e correcções
Correcções factuais, dúvidas sobre o que está escrito e sugestões de temas dentro do âmbito da forja são bem-vindas por correio electrónico. O endereço é o único canal do projecto.
Não existe formulário, registo de utilizador nem lista de distribuição neste sítio. Quem escrever recebe resposta ao endereço a partir do qual enviou a mensagem.